原来高标准的桥梁工程钢筋笼都是这样加工的!
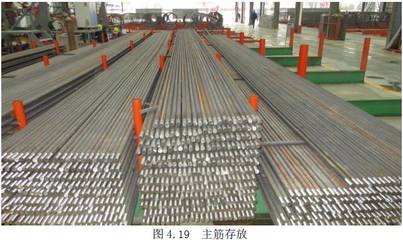
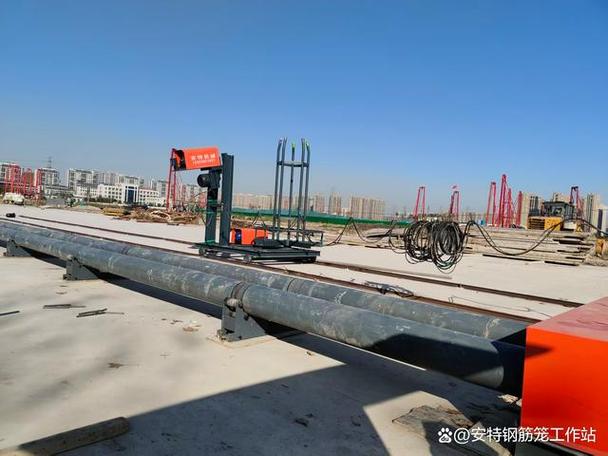
在桥梁工程中,钢筋笼被称为桩基的“骨架”,其加工质量直接决定了桩基的承载能力与结构耐久性。许多施工单位以为钢筋笼加工只是简单的“一绑一焊”,但真正高标准的桥梁钢筋笼加工,从原材料进场到成品存放,每一步都有一套严格的工艺控制体系。今天我们就来拆解一下,高标准的钢筋笼到底是如何加工出来的。\n\n## 一、原材料把控:从源头杜绝隐患\n\n高标准加工的第一步,不是下料,而是验收。\n\n钢筋进场后,必须按批次进行力学性能试验和重量偏差检验。重点检查三项指标:屈服强度、抗拉强度和伸长率。对于桥梁桩基主筋,通常采用HRB400或HRB500级高强度钢筋,严禁使用锈蚀严重、表面有裂纹或机械损伤的钢筋。\n\n值得注意的是,钢筋表面轻微浮锈可以接受,但片状老锈必须除锈后再使用——因为老锈会严重影响钢筋与混凝土的握裹力。盘条钢筋在使用前需通过调直机调直,调直后的钢筋不得有死弯,表面不得有明显擦伤。\n\n## 二、加强箍筋制作:精准控制圆度和直径\n\n加强箍筋是钢筋笼的“内支撑环”,它的圆度和直径直接影响钢筋笼的整体刚度。\n\n高标准的做法是:采用数控钢筋弯圆机加工加强箍,而非人工摇扳。数控弯圆机可以设定直径参数,一次成型,圆弧过渡平滑,接头处采用双面搭接焊,焊缝长度不小于5d(d为钢筋直径),且焊缝饱满无气孔。\n\n加工完成后,必须用卷尺在互相垂直的两个方向测量加强箍直径,偏差不得超过±10mm。加强箍接头应错开布置,错开距离不小于1m——这是因为接头是薄弱点,错开可避免所有薄弱环节集中在同一截面。\n\n## 三、主筋下料与连接:直螺纹套筒是关键\n\n高标准的钢筋笼主筋连接,早已经淘汰了传统的搭接焊或闪光对焊,取而代之的是直螺纹套筒连接。\n\n每一根主筋下料前,要根据设计桩长和接头位置排版。严禁出现“短料乱用”现象。下料后,采用滚轧直螺纹机加工丝头,丝头长度、螺距、牙型必须与套筒匹配。一般情况下,滚轧直螺纹的完整牙数不少于8个,加工后需使用专用环规和塞规进行检验。\n\n连接时,将两根钢筋的丝头拧入套筒,用力矩扳手拧紧至规定扭矩值范围。例如φ25钢筋对应套筒的拧紧力矩约为230N·m,φ28钢筋约为270N·m。这个步骤必须有专人检测并做标记,未做标记的视为无效连接。\n\n高质量的钢筋笼直螺纹连接,接头抗拉强度必须大于等于母材抗拉强度,从而实现等强连接。\n\n## 四、组笼胎具:让每节钢筋笼都“钢钢地”拷贝出来\n\n不少小型工地习惯在简易支架上手工绑扎钢筋笼,导致保护层厚度不一、主筋间距串位。而高标准工程必须使用钢筋笼组拼胎具(也叫钢筋笼成型架)。\n\n胎具通常用型钢焊成,沿着钢筋笼纵向设有若干定位支架,定位支架上开有匹配主筋间距和加强箍位置的凹槽。使用时:\n- 先把加强箍按设计间距卡入胎具内;\n- 再将主筋依次放入定位凹槽中并与加强箍点焊固定;\n- 最后安装螺旋箍筋。\n\n螺旋箍筋的螺距必须均匀。关键细节是:螺旋箍筋与主筋的交点要逐点绑扎或点焊,尤其在钢筋笼两端(后续要套入导管和声测管区域),需适当增加绑扎密度,确保该区域旋筋区域不移位。\n通过胎具组拼,钢筋笼的断面尺寸、主筋间距、保护层厚度都能得到高度一致的复制误差,从而使每节都是合格“克隆件”。\n\n## 五、焊接与绑扎:什么时候焊?什么时候绑?\'\n\n这是一个技术掌握关键点。主筋与加强箍采用点焊固通常;\
如若转载,请注明出处:http://www.cqshenghongchen.com/product/15.html
更新时间:2026-10-30 03:25:34